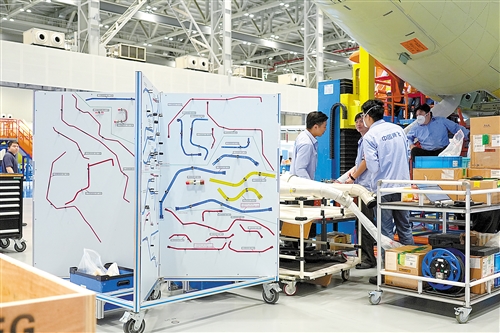
在C909事业部生产现场,一辆导管转运运输车停在飞机旁。车体以扇形展开,8块白色面板呈一定夹角立起,像一面可移动的“导航墙”。面板上,不同颜色的线条按1:1比例勾勒出液压管路走向,一根根导管整齐固定在对应位置。操作人员无需反复翻找核对,找到当前工序对应的管路编号,便可直接拿取、上机安装。
改变,从“拿一根、装一根”的念头开始
C909后设备舱液压管路系统由两套系统组成,共100多根导管。这些导管长短粗细不一,最长的超过1米,最短的仅10余厘米。物料领用现场,全部导管被统一捆扎为18捆,集中堆放于储物车转运。装配前,操作人员需依次完成拆包装、核对标识、检查外观,再按工艺要求划线,划线位置是否落在规定区间,直接决定管路压接质量是否合格。完成划线后,导管还需重新装入防护袋临时存放。工序重复频次高、累计耗时久,且大量外形相近的管路集中摆放,极易混淆。工作人员想要快速找到需要的管道,往往要在“管路丛林”里反复辨认。
200工位操作人员逐渐意识到,效率瓶颈不在安装环节,而在查找识别过程。他们观察过机械设备生产线的标准化装配,操作人员只需完成一两个固定动作,无需耗时找料,作业高效且流畅。
“能不能把这种经验借鉴过来,把反复核对、来回翻找和往返走动的繁复操作全部取消,做到拿一根、装一根?”班组长包晨程萌生了这个想法,“目视化是最直接的办法。做到即拿、即取、即用,问题就解决了一大半。”
改变,就从“拿一根、装一根”这个朴素的念头开始。
从工具车到“安装导航墙”
方向有了,接下来的问题就是怎么让导管方便找寻拿取。团队成员你一言我一语,纷纷出主意:“最好把工具、辅料、装配文件都收在车上,东西齐了,时间自然省下来了。”“要不先做辆四四方方的小车,尽量多装些物料试试看。”
不久,1.0版工具车很快成形,工具、辅料有了安放之处,但管路还是堆放着,取用下层导管要先移开上层,“管子排列”这个核心问题没有彻底解决。
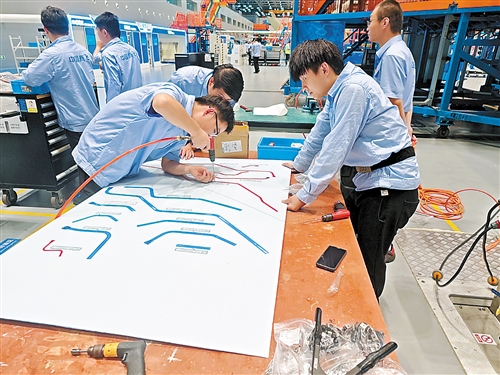
于是,团队成员把视线转向生产现场的工具墙——常用工具按顺序挂墙,一目了然。液压导管是否也可以“上墙”?经过讨论,大家决定把导管形状按1:1比例打印张贴在面板上,再把每份装配大纲所需的导管对应放置到图中位置。这样,操作人员只要在面板上找到当前管路和对应编号,就能直接取管,减少辨认时间。
导管上墙是个好办法,但是管路装配涉及几十本装配大纲,单块面板尺寸有限,100多根导管必须合理分配,如何进行排版设计才能保证在面板走向清晰、路径不“打架”的同时,兼顾空间、方便取用呢?团队逐本梳理清单、划分区域,以装配大纲为单位反复试排。“有的面板管路密集,需要精确模拟走向;有的空间富余,就把相邻的合并到一块板上。前前后后试了好几版。”团队成员尉小同说。
从单块面板到多块面板,从平面排列到夹角展开,团队自主完成方案设计和布局验证,最终形成2.0版导管转运运输车。占地面积没有增加,取用却明显顺手。小车可直接推至飞机旁,操作人员对照面板取管后即可上机安装,无需再往返零件架。100多根导管,就此有了一面可移动的“安装导航墙”。
把“麻烦事”一遍遍理顺
从概念到落地,再把这面“安装导航墙”立起来,仍下了不少功夫。车辆的长宽高、面板夹角、收纳结构,都是团队利用碎片时间,在月光工作室里一点点打磨出来的。项目负责人袁渊坦言:“大家下班一有闲暇就过来一起研究,利用一些废旧的型材物料,自己划线量裁,每一个螺丝、每一个固定点都是自己动手做的。”
制作过程中,细节在反复试用中不断优化。例如,面板宽度最初是30厘米,实际使用后发现空间不足,被逐步加宽;直接使用导管固定卡箍时,团队发现存在硌伤管路漆面的风险,便将热缩管套在卡箍上,通过热风枪加热收紧,为导管增加一层软保护。
除了细节调整外,车体本身采用可循环设计,面板为贴皮结构,后续设计更改只需更换贴皮,铝型材孔位也可调整,适配导管规格变化。
如今,40余台导管转运运输车已投入现场使用。使用半年多来,系统管路铺设时间降为原来的四分之一。一线员工反馈良好,相关条线已逐步推广。
精益改善没有终点。眼下,团队正在思考新的优化方向:为小车增加旋转装置,操作人员站在固定位置即可切换查看不同面板;在源头上优化管路走向、减少导管数量,让效率提升空间进一步释放。正如团队所说,所谓精益,就是把看似琐碎的“麻烦事”一遍遍理顺,让改善的脚步永不停歇。



 沪公网安备 31011502002390号